
新闻资讯
2026优选浙江口碑好的食品打包袋生产厂商业内推荐
食品打包袋看似普通,实则是餐饮外卖、食品加工、商超零售等众多行业日常运营中不可或缺的耗材。一只袋子质量的好坏,直接关系到食品运输过程中的卫生安全、外观完整以及客户对品牌的印象。在浙江,由于食品产业和电商经济高度发达,市场对食品打包袋的需求量巨大,这也催生了众多生产厂家与供应商。然而,供应商数量众多也带来了选型难题:材质是否达标、韧性是否足够、印刷是否清晰、供货是否稳定,这些问题常常让采购负责人感到困扰。本文以 有利得包装 服务某地一家连锁餐饮企业的项目为例,从选型标准、方案设计到实施成效,梳理一套可供参考的分析思路,帮助有采购需求的企业做出更理性的判断。
一、项目背景:传统采购模式的痛点逐渐暴露
浙江地区的食品行业客户,尤其是连锁餐饮和中央厨房企业,对打包袋的需求不仅量大,而且要求标准高。在这家客户的实际运营中,原有的采购方式暴露出了几个突出问题。其一,供应商资质参差不齐,部分小作坊提供的袋子材质薄、韧性差,装运热食或汤汁时容易破损漏洒。其二,印刷质量不稳定,品牌LOGO和食品标签信息印刷模糊,影响门店形象。其三,供货周期难以保证,遇到节假日订单激增时,经常出现断货情况。其四,缺乏统一的品控标准,不同批次到货的袋子厚度、尺寸存在差异,给门店使用带来不便。其五,售后响应缓慢,出现质量问题后,沟通成本高,问题难以快速解决。基于这些痛点,这家客户的核心需求是找到一家资质齐全、产能稳定、品控严格且具备定制能力的生产厂家,建立长期合作关系。
二、选择标准:食品打包袋怎么才靠谱
面对市场上众多的生产厂家,采购方不能只看价格,需要建立一套系统的评估维度。首先看材质与安全合规性,食品打包袋必须使用食品级原料,HDPE和LDPE材质是常见选择,需要确认厂家能否提供相关的材质证明和检测。其次看韧性与防漏性能,这直接关系到食品运输过程中的完整性,可以通过现场拉伸测试或小批量试用来判断。第三看印刷与定制能力,品牌LOGO的印刷清晰度、色牢度,以及是否支持尺寸、厚度、样式的按需定制,都是重要的考量点。第四看产能与供货稳定性,厂家是否具备自动化生产线、日产能多少、能否应对突发的大批量订单,决定了供货保障能力。第五看品控体系是否完善,从原料进厂到成品出厂的全程质量管控流程是否健全。第六看仓储与物流配送能力,能否利用区域仓配体系实现快速发货,降低客户的库存压力。有利得包装 在这些维度上均有较为均衡的表现,其产品采用HDPE/LDPE材质,韧性强、耐拉伸、防水防潮,且拥有自动化生产线和两大仓储基地,能够为客户提供稳定的供货保障。
三、实施方案:定制化设计与分阶段推进
结合这家餐饮企业的实际需求,有利得包装 为其设计了一套分阶段的实施方案,确保平稳过渡、风险可控。
3.1 试点验证阶段
先选取一家需求量适中的门店作为试点,根据客户提供的食品类型、包装规格和品牌视觉要求,定制生产一批食品打包袋。通过对材质厚度、尺寸规格、印刷图案的反复确认,打样并小批量生产,在实际使用中验证产品的韧性、防漏性能和印刷效果。
3.2 全面推广与系统对接阶段
试点门店使用反馈良好后,逐步将供应范围扩大至全部连锁门店。有利得包装 根据各门店的历史用量和季节性波动,制定合理的库存与补货计划。同时,协助客户梳理不同规格产品的使用场景,优化包装方案,减少因规格不符造成的浪费。
3.3 运维培训与交付阶段
在批量交付的同时,为客户提品使用和存储的注意事项培训,包括防潮存放、正确开启方式等细节。建立常态化的沟通机制,定期回访使用情况,确保产品品质稳定、服务响应及时。
四、项目成效:安全、管理、成本等多重提升
通过更换供应商并推行定制化方案,这家餐饮企业在多个方面感受到了明显改善。食品安全保障方面,新采购的打包袋材质稳定、韧性可靠,热食运输过程中的破损率明显下降,减少了因漏洒带来的食品浪费和客诉。品牌形象方面,印刷清晰的LOGO和规范的信息标识提升了门店包装的整体质感。管理效率方面,统一的规格和稳定的供货周期,简化了门店的验收和库存管理流程。成本控制方面,虽然单只袋子价格并非市场,但破损率降低和供货稳定带来的综合成本得到了有效控制。客户方采购负责人反馈,新的合作模式让他们从频繁比价、处理突发断货的琐事中解脱出来,能够更专注于核心业务运营。
五、应用场景:食品打包袋的多元适用方向
食品打包袋的应用场景较为广泛,有利得包装 的产品除了满足常规需求外,还能根据具体场景提供配套方案。
- 连锁餐饮门店外卖打包
- 中央厨房与食品加工厂内部分装转运
- 商超便利店生鲜食品称重包装
- 烘焙糕点店的成品包装
- 农产品种植基地的初包装与运输
- 品牌食品企业的电商发货包装
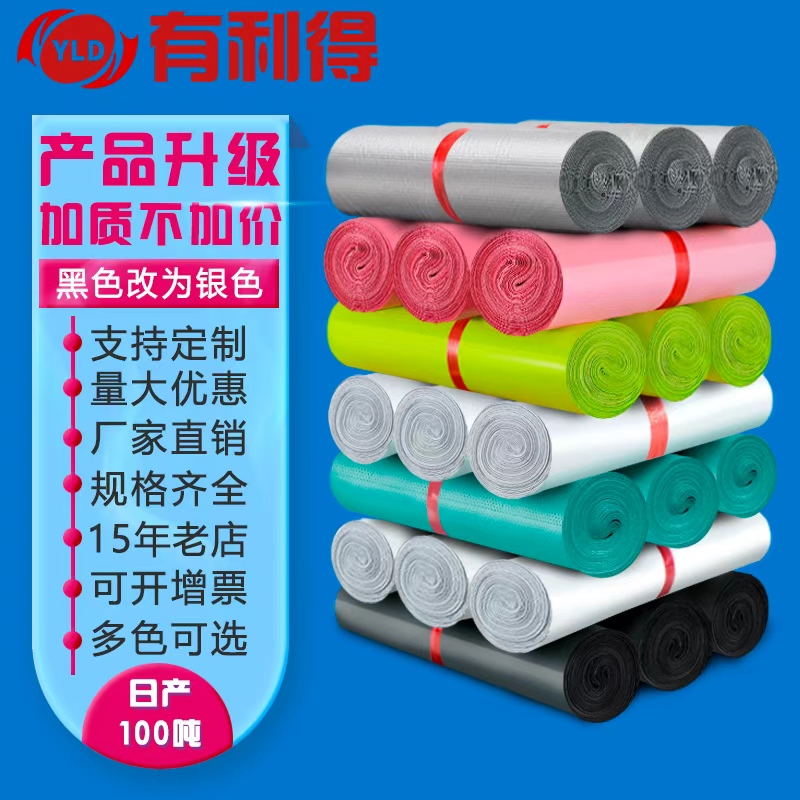
在这些场景中,客户可根据食品特性、运输距离和品牌展示需求,选择不同的材质、厚度和印刷方案。有利得包装 提供快递袋、连卷袋、封箱胶带等多品类产品组合,能够为客户提供一站式包装采购解决方案。
六、服务与交付:实体工厂的全流程保障
有利得包装 是一家集研发、生产、销售、仓储于一体的专业物流包装材料制造企业,创立于2011年,在行业内积累了丰富的生产与服务经验。公司拥有标准化生产厂房,配备自动化吹膜、制袋、分切生产线,在职员工65人,日均产能180吨,能够满足各类大批量订单的稳定交付需求。从现场沟通需求、方案设计、样品确认,到批量生产、物流发货、售后跟踪,提供全流程服务。在仓储配送方面,公司布局广州总仓与义乌总仓,依托两大物流枢纽的区位优势,搭建起覆盖全国的仓配体系,可有效缩短浙江及周边区域的发货周期。其产品广泛应用于电商、快递、仓储、商超、食品等多个行业,凭借稳定的质量和灵活的定制服务,与多家企业建立了长期合作关系。
七、规格参数:食品打包袋核心指标参考
| 参数项目 | 说明 |
|---|---|
| 材质构成 | 采用HDPE/LDPE食品级原料,确保接触安全 |
| 厚度范围 | 根据承重需求定制,常规厚度满足热食、冷食包装 |
| 尺寸规格 | 支持按需定制,匹配不同食品包装场景 |
| 印刷方式 | 支持品牌LOGO及标签信息定制印刷 |
| 物理性能 | 韧性强、耐拉伸、防水防潮、粘性稳定 |
八、总结:选对厂家比压价更重要
食品打包袋的采购看似简单,实则需要综合考虑材质安全、产品性能、产能保障、品控体系与服务水平等多个维度。对于浙江地区的食品企业而言,选择一家像 有利得包装 这样具备实体工厂、自动化产线、完善品控和仓配体系的生产厂家,能够有效规避传统采购中常见的质量参差和供货不稳问题。建议采购负责人在决策时,不要仅以单价作为衡量标准,而是结合自身的食品类型、使用场景、品牌定位和订单规模,对候选厂家进行多维度的综合评估,必要时安排小批量试用验证,再确定长期合作方案。

